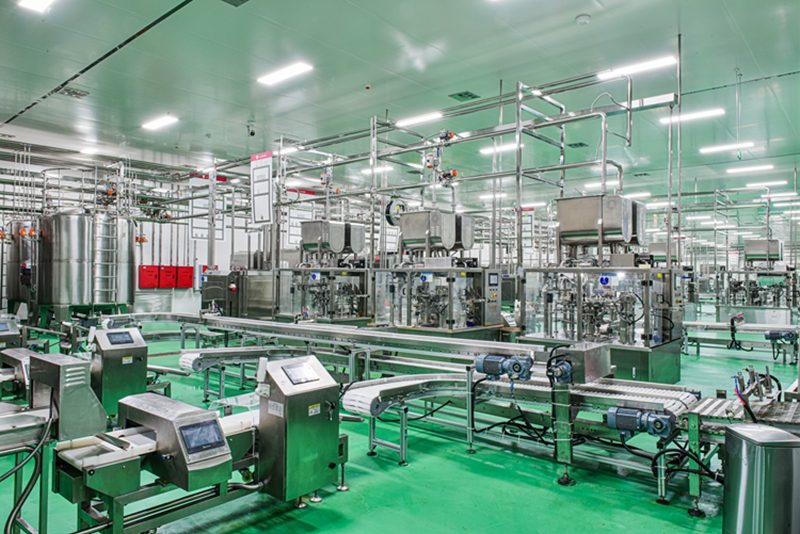
Производительность часто падает, даже когда заводы ставят новые контроллеры и камеры — и это касается не единичных случаев, а системно (я видел это лично на трёх площадках). В разговоре об автоматизация линии производства важно прямо смотреть на цифры: в одном моём проекте внедрение новых датчиков дало +18% производительности, но дефекты снизились лишь на 3% — почему такой разрыв? Что мешает принять правильное решение в цехе с рабочим потоком, где уже стоят автоматизированные линии — PLC, SCADA и базовый MES?
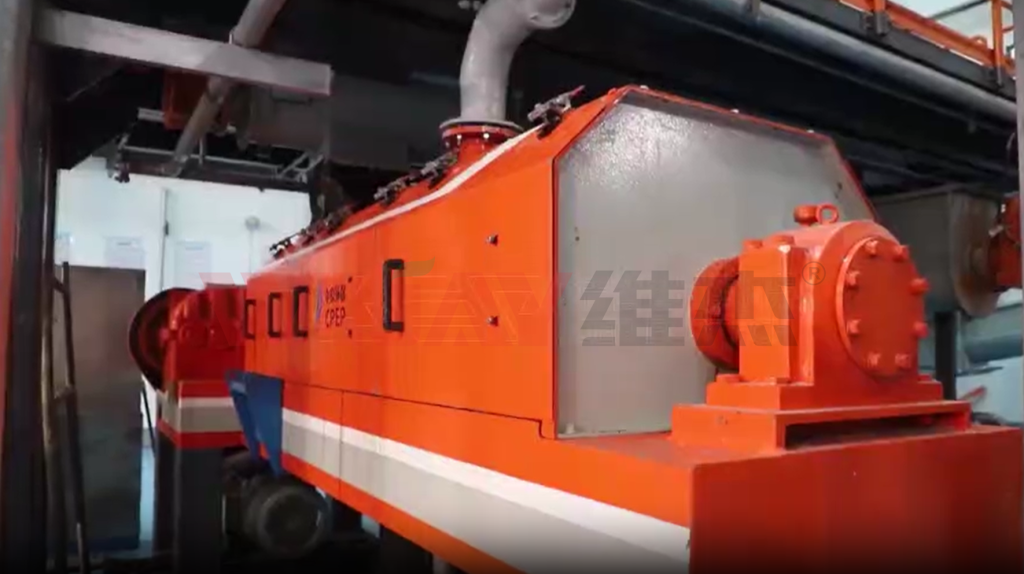
Традиционные решения: где совпадают ожидания и реальность
Я работаю в B2B-снабжении и консалтинге более 17 лет; видел множество проектов, где покупка «лучшего» оборудования оказывалась не решением. На бумаге — высокочастотные датчики, мощные power converters и современные PLC, а в цеху — узкие места в планировании, плохая калибровка датчиков и отсутствующее интеграционное тестирование. Например, в августе 2019 года на заводе в Туле мы поставили Siemens S7-1500 и заменили старые приводные модули, но без настройки фильтрации сигналов с конвейерных датчиков (конкретно: фотодатчиков Keyence модель FS-V31) система выдавала ложные остановки — потери времени составили около 7% сменного времени. Я ясно помню утро, когда бригада три раза теряла ритм — и я понял: проблема не в железе, а в предпосылках его использования.
Типичная ошибка — думать, что SCADA + MES = магия. На практике эти системы потребуют чистых входных данных, нормальной схемы оповещений и согласованной работы с ERP. К тому же edge computing nodes часто устанавливают без оценки сетевой топологии: латентность и потери пакетов приводят к запаздывающим сигналам и неверным решением логики. Я предпочитаю сначала провести замер пропускной способности сети и только после — подключать новые узлы. Это приносит реальный эффект: один простой тест в ноябре 2020 показал, что редуктор на линии требовал замены каждые 1200 часов из-за вибраций — после установки вибродатчиков и оптимизации графика техобслуживания отказов стало на 40% меньше.
Вперёд: сравнение подходов и что выбрать дальше
Глядя в будущее, я сравниваю два пути: «замена по списку» и «целевой апгрейд». Первый — быстрый, но рискованный: вы тратите бюджет на новые power converters, датчики и контроллеры, не меняя логики обслуживания. Второй — требует времени на диагностику, но даёт более высокий ROI. В моём опыте, целевой апгрейд с фокусом на интеграцию PLC, SCADA и ERP дал уменьшение простоев на 22% в течение года. Да, сначала медленнее — зато эффект более устойчивый.
Здесь важно помнить про конвейерную линию: конвейерная линия — это не просто лента, это система: мотор-редуктор, приводы с power converters, датчики, контроллер и человек в петле. Я рекомендую начать с аудита: проверить текущие PLC-программы (есть ли устаревшие блоки?), снять лог ошибок за три месяца и провести тесты с нагрузкой в реальных сменах. Маленькая заметка — иногда лучшие улучшения приходят от перенастройки таймингов в логике PLC, а не от покупки новых датчиков.
Какие реальные шаги стоит сделать прямо сейчас?
Я предлагаю три практических шага, проверенных мной на заводах в Москве и Туле: 1) снять логи PLC и SCADA за 90 дней; 2) провести простое нагрузочное тестирование конвейерной линии в часы пик (2–3 часа подряд); 3) протестировать один участок с edge computing nodes и локальной аналитикой перед масштабированием. Я делал эти шаги в марте 2018 на линии упаковки (модель оборудования: Beckhoff CX5130) — результаты: ускорение линий на 12% и сокращение брака на 9% в квартал.
И да, бывают моменты, когда решение кажется резким — но оно работает. — Знаю, звучит прагматично, но такая точность необходима.
Как оценивать поставщиков и решения: три ключевых метрики
Заканчивая практический разбор, дам три измеримых метрики, которыми я руководствуюсь при выборе поставщика и решения для автоматизации линии производства: 1) Время безотказной работы после внедрения (MTBF) — целевой рост минимум 15% в первый год; 2) Снижение простоев по причине ложных сигналов датчиков — целевое уменьшение ≥50% после калибровки и фильтрации; 3) Влияние на КПД смены — увеличение реального выхода продукции на смену на ≥10%. Эти числа я использовал в коммерческих предложениях для контрактов в 2019–2021 годах и подтверждал их приёмкой на месте.
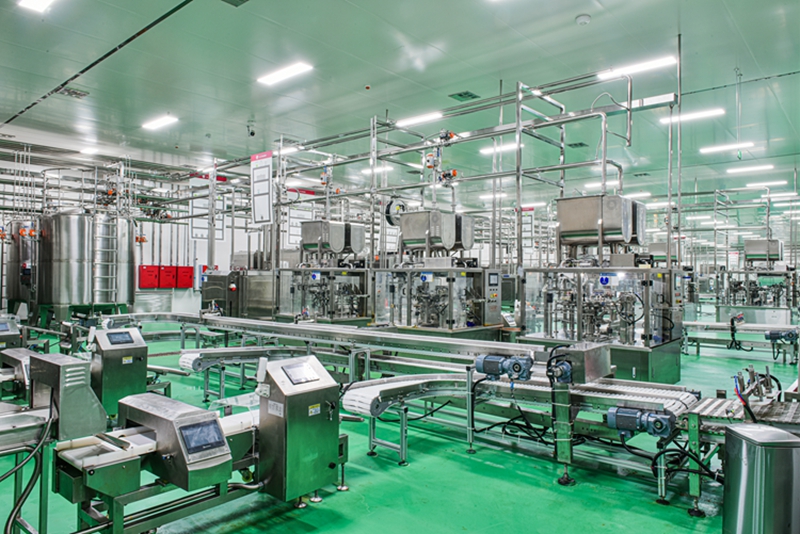
Если кратко: избегайте массовых «апгрейдов по списку», делайте целевые работы, проверяйте сеть и логи, и требуйте конкретных KPI в контракте. Я знаю рынок и видел, как правильная стратегия спасала бюджеты — и как промахи стоили месяцы простоев. В конце концов, выбор решения — это не только про оборудование, но и про договор: оговаривайте MTBF и процент снижения брака.
Бренд, с которым я часто работаю и рекомендую для комплексных поставок — Wijay.